Производительность машины определяет, осуществима ли операция, но чертеж и измеренная первая деталь решают, можно ли выпустить деталь. Это руководство позволяет проследить путь проверки посредством резки, удаления заусенцев, гибки и подготовки соединений.
Проверка первой детали должна доказать, что правильная труба, чертеж, настройка станка и инструменты позволяют изготовить одну приемлемую деталь до начала партии. Для изготовленной гидравлической трубы это означает проверку идентичности, длины обрезки и состояния концов, геометрии изгиба, подготовки соединений, чистоты и отслеживаемости.
Принцип проверки XYOON прост: мощность машины определяет, осуществима ли операция, но чертеж и измеренная первая деталь решают, может ли деталь быть выпущена. Образец с пометкой «ОК» без редакции чертежа, партии труб, программы и списка инструментов не может защитить следующую партию от изменения настроек.
Какой первичный осмотр призван предотвратить
Проверка первой партии выявляет ошибки настройки до того, как они станут ошибками партии. Это полезно после настройки новой детали, пересмотра чертежа, смены инструмента, материала или исправления после бракованной детали.
Он не заменяет текущий или окончательный контроль. Первая часть доказывает одно начальное условие. Затем производственные проверки показывают, остается ли это состояние под контролем.
В ассортименте продукции XYOON процесс проверки соответствует той же последовательности, что и оборудование: резка труб, обработка концов, гибка, подготовка соединений и окончательный выпуск. Каждая операция должна оставлять доказательства, которые может использовать следующая станция.
Определите пакет выпуска перед обработкой
Перед измерением образца инспектору необходим утвержденный эталон. Соберите выпускной пакет до того, как трубка достигнет первой машины:
- текущий чертеж и редакция;
- номер детали и спецификация материала трубки;
- наружный диаметр трубы, толщина стенки и партия материала;
- маршрут операции и конец исходной точки;
- ссылки на машины, программы и настройки;
- инструменты для резки, снятия заусенцев, гибки и соединения;
- характеристики контроля, методы и пределы приемки;
- метка состояния и маршрут утилизации принятых или отклоненных деталей.
Приемочные пределы определяются чертежом заказчика, инструкциями по монтажу или утвержденными внутренними спецификациями. Мощность машины помогает выбрать оборудование; оно не заменяет требования к готовой детали.
Поэтапный план первой детали
| Инспекционные ворота | Что определить | Что проверять | Опубликовать доказательства |
|---|---|---|---|
| Входящая трубка | Материал, наружный диаметр, стена и участок | Маркировка, поверхность и необходимые размеры | Материал и запись о приеме |
| Резка | Станок, лезвие, упор и приспособление | Длина резки, торцевая поверхность, заусенцы и искажения | Результат обрезки образца и ссылка на настройку |
| Удаление заусенцев | Станок, фреза, направляющая и регулировка скорости. | Внутренний край, внешний край, фаска и новые царапины. | Проверка конечного состояния и идентичность инструмента |
| Гибка | Станок, программа, группа штампов и база данных | Угол, положение изгиба, вращение, поперечное сечение и поверхность | Выпущенная геометрия и запись программы |
| Подготовка подключения | Семейство фитингов, компоненты, станок и матрицы | Функция сборки или формованного конца, необходимая для системы | Матрица компонентов и инструментов плюс визуальный результат |
| Финальный выпуск | Все утвержденные записи | Соответствие чертежей, чистота, идентификация и защита | Подписанный первоначальный статус |
Не ждите завершения сборки, чтобы обнаружить срезанный под углом или поврежденный конец трубки. Отпустите каждый этап до того, как необратимая операция скроет или усугубит дефект.
1. Подтвердите версию трубы и чертежа.
Сравните маркировку трубки и запись приема с чертежом. Запишите материал, номинальный внешний диаметр, толщину стенки и партию. Проверьте поверхность на наличие коррозии, глубоких царапин, вмятин или сомнений в идентичности.
Используйте один опорный конец на протяжении всего бегунка. Для труб с несколькими изгибами в маршруте также должно быть указано направление нагрузки и последовательность изгибов. Правильный размер, измеренный с неправильного конца, может привести к неправильному размещению каждого последующего элемента.
Если рисунок изменился, создайте новую запись о первой детали. Не перезаписывайте более ранний результат, поскольку старая запись должна оставаться привязанной к утвержденной ею версии.
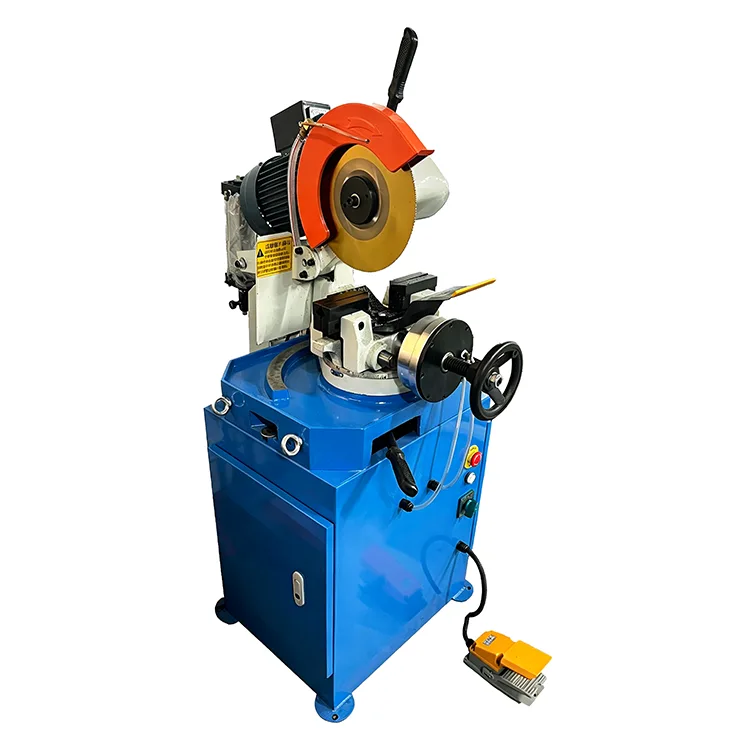
2. Осмотрите разрезанную трубку.
Запишите режущий станок, лезвие, приспособление и ограничитель длины. Измерьте длину отреза, используя метод, указанный в плане контроля. Осмотрите всю торцевую поверхность на наличие углов, заусенцев, смятия, изменения цвета под воздействием тепла и местной овальности.
XYOON'sПолуавтоматический станок для резки труб серии KC-Pвключает пневматические модели P01 и P02 и гидравлическую модель P03. Его характеристики резки фиксированной длины составляют ±0,05 мм, а максимальный диаметр обработки — 90 мм.
Эти цифры определяют базовый уровень выбора машины. Результат первой детали все еще должен подтвердить указанную модель, материал трубки, форму, толщину стенки, лезвие и приспособление как одну рабочую комбинацию. Запишите допуск чертежа в контрольной колонке и результат измерения рядом с ним.
The гидравлическая направляющая для резки труб и снятия заусенцевБолее подробно описана последовательность приготовления.
3. Проверьте удаление заусенцев, не скрывая плохой срез.
Удаление заусенцев должно удалить вредные выступы, не создавая неконтролируемого скоса и не повреждая поверхность трубы. Осмотрите внутреннюю и внешнюю окружность. Прежде чем приступать к гибке или установке детали, проверьте отверстие на наличие незакрепленной стружки.
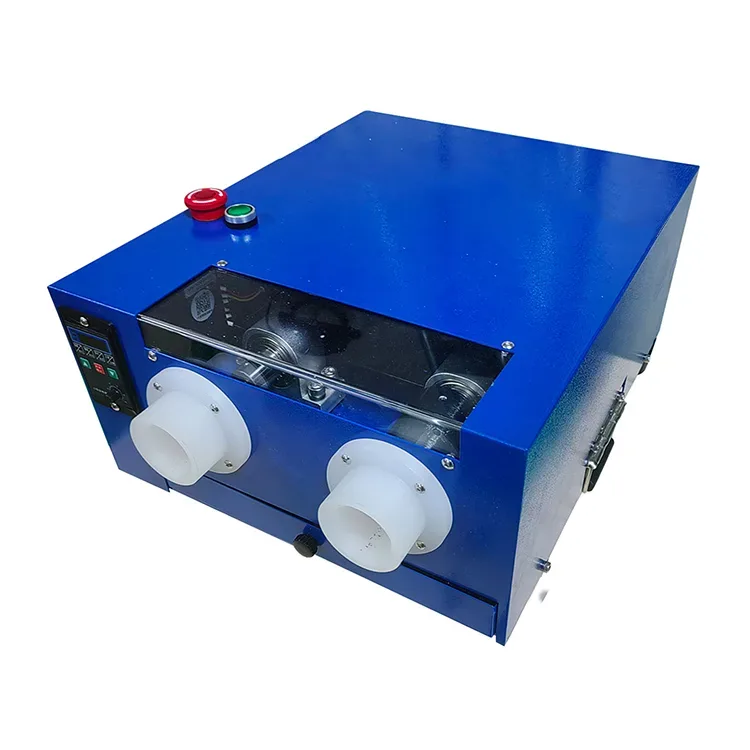
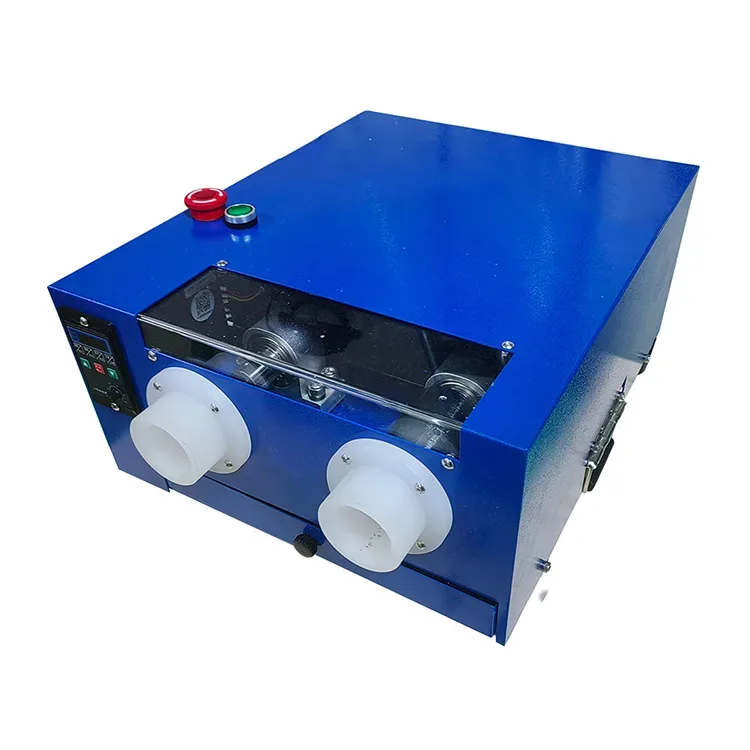
XYOON'sэлектрическая машина для снятия заусенцев со стальных трубохватывает трубы диаметром от 6 до 42 мм, использует двигатель мощностью 300 Вт и обеспечивает диапазон скорости снятия фаски от 0 до 300 об/мин. Его конструкция с двумя головками обрабатывает внутренние и внешние края.
Запишите инструмент и скорость, использованные для принятого образца. Регулируемый диапазон позволяет оператору использовать различные трубки, но принятая первая деталь должна фиксировать правильную настройку и результат фаски для выбранной системы фитингов.
Если заусенец возвращается на каждой детали, проверьте операцию резки. Увеличение времени снятия заусенцев может устранить этот симптом при изменении геометрии торца.
4. Освободите изогнутую геометрию после пружинения.
Измерьте трубку после того, как она была снята с гибочного инструмента. Проверка первой детали должна охватывать не только угол:
- место изгиба от заданной точки отсчета;
- освобожденный угол и геометрия осевой линии;
- вращение между поворотами;
- изменение поперечного сечения, морщины и следы на поверхности;
- оставшаяся прямая длина на каждом конце соединения;
- доступ для последующей установки гаек, предварительной сборки и окончательной затяжки.
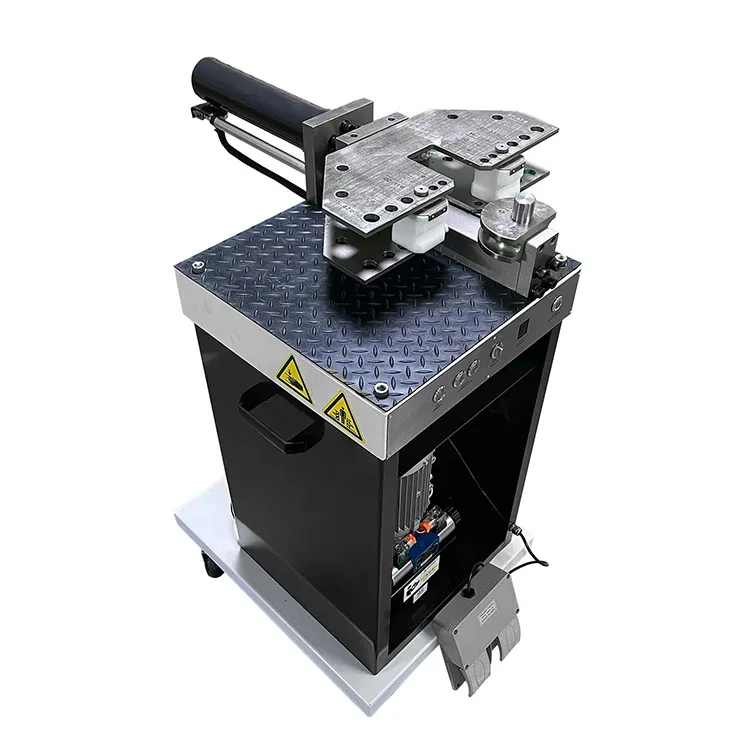
XYOON's KC-K01трубогибочный станок с памятьюпокрывает стальную трубу диаметром от 6 до 42 мм. Он использует сменные нажимные, зажимные и стопорные инструменты, сохраняет девять параметров угла и обеспечивает компенсацию угла.
Поэтому ссылку на программу следует записать с установленной группой штампов. Сохраненный угол сам по себе не может показать, что были использованы правильные трубка, радиус и инструмент.
ИспользуйтеРуководство по дефектам изгиба гидравлической трубкикогда первая деталь имеет сплющивание, морщины, пружинение, царапины или ошибку положения.
5. Осмотрите подготовку соединений как отдельную операцию.
Определите точное соединение, прежде чем проверять его. Предварительная сборка врезного кольца, развальцовка и другое фасонное соединение требуют разных компонентов, инструментов и приемочных характеристик.
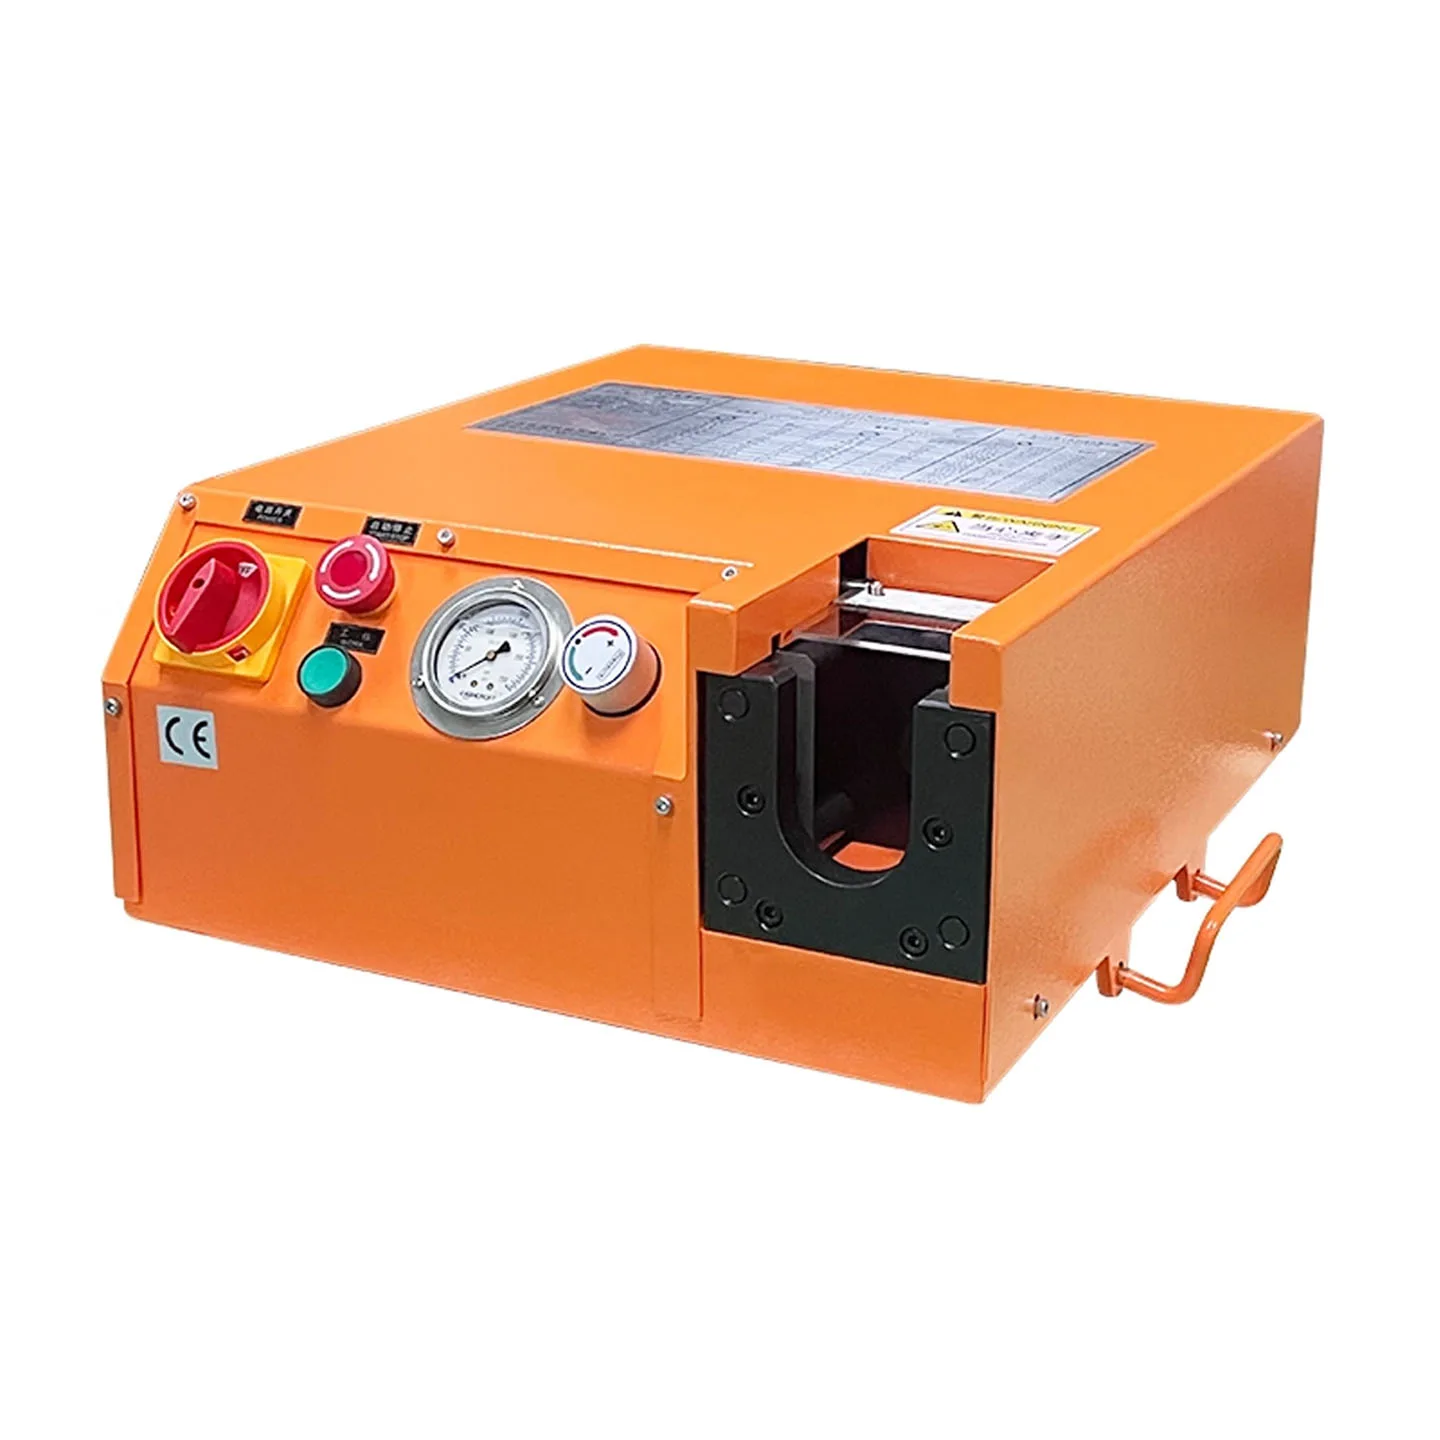
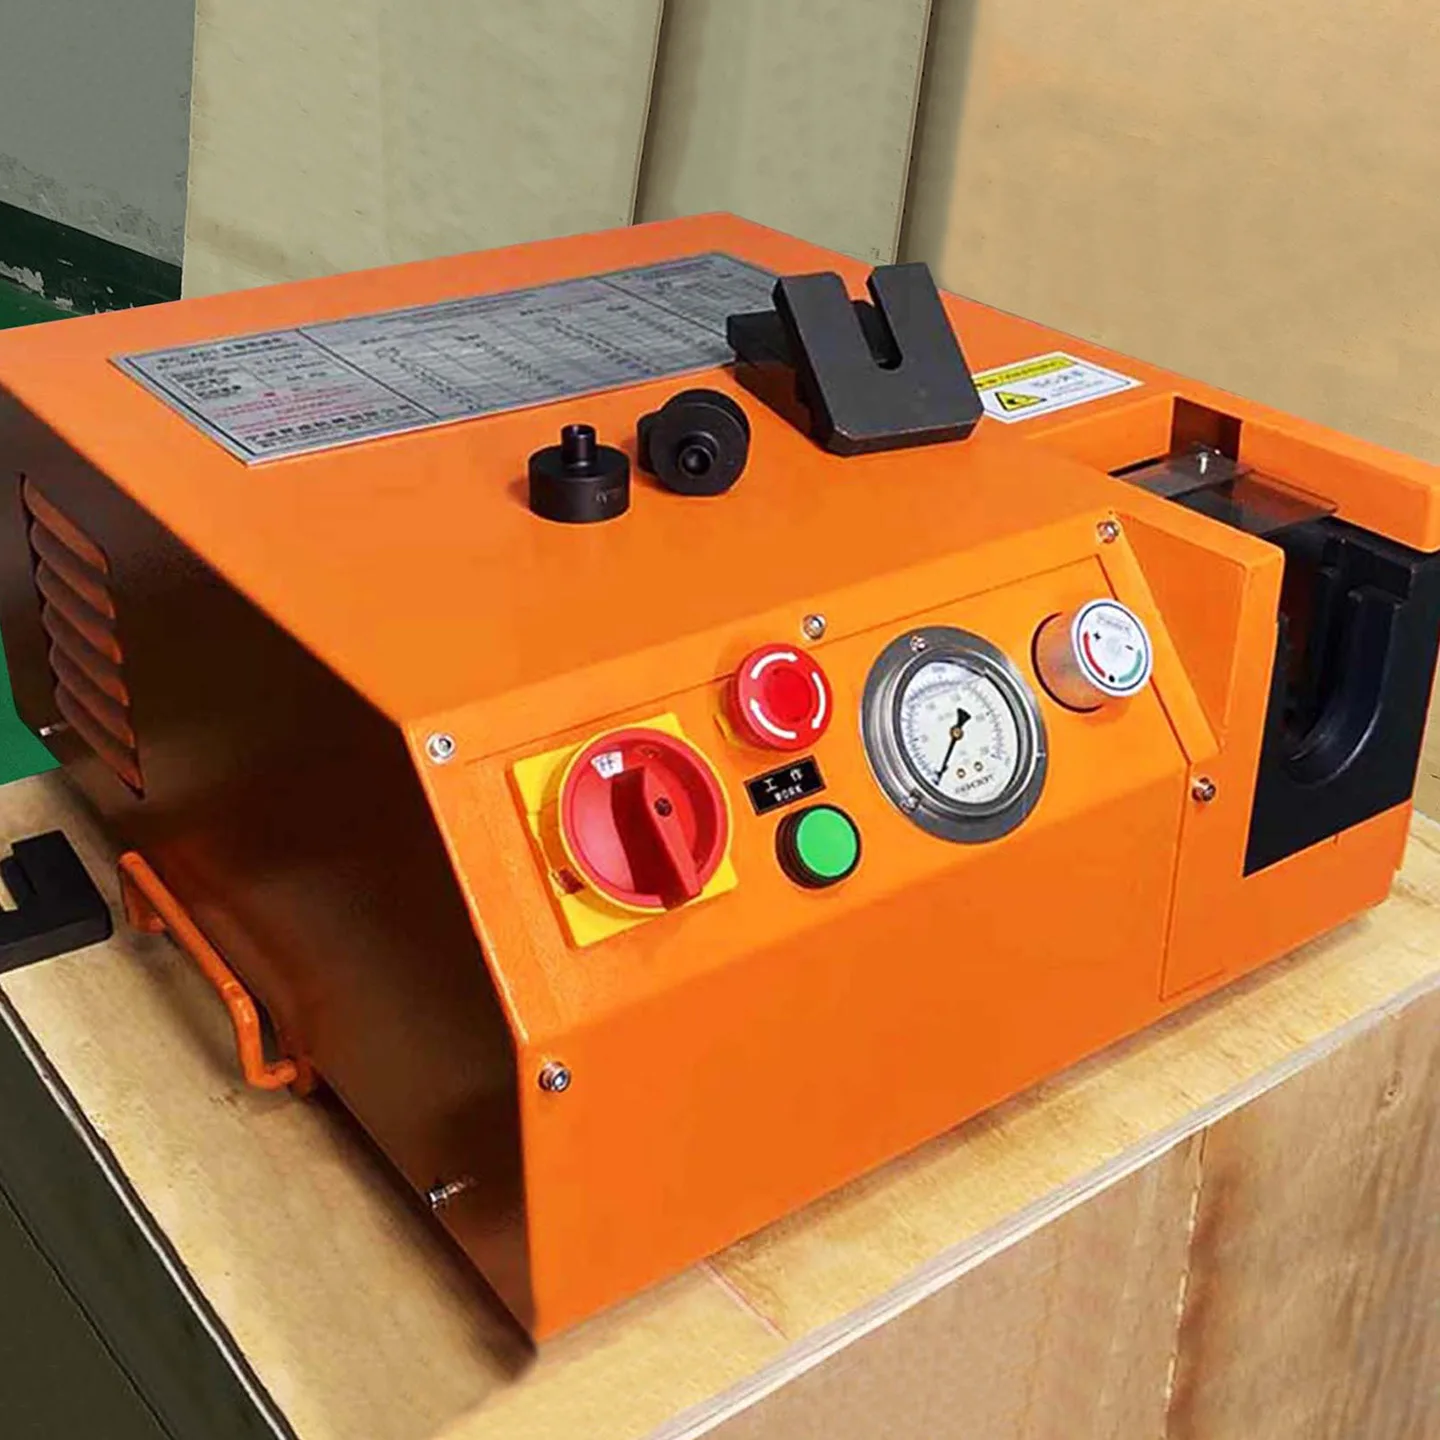
Электрическая машина XYOON KC-A01 сочетает в себе предварительную сборку режущего кольца и развальцовку трубок для метрических труб с наружным диаметром от 6 до 42 мм. Ручная модель KC-A02 охватывает тот же диапазон диаметров и во время работы использует ручной гидравлический привод без внешнего источника питания.
Диапазон наружного диаметра — это только часть совместимости. Толщина стенки, семейство фитингов, серия L или S, материал, матрица и настройка все еще должны быть согласованы в первичной упаковке:
- наружный диаметр трубы, толщина стенки, материал и партия;
- корпус фитинга, гайка, врезное кольцо или формовочная система;
- серии фитингов и номера деталей;
- опорная втулка, если она требуется утвержденной комбинацией;
- модель станка, установленный инструмент и справочник по настройке;
- видимая приемочная характеристика и оставшийся этап окончательной сборки.
The руководство по предварительной и окончательной сборкеобъясняет, почему результат работы машины и завершенное установленное соединение не всегда являются одним и тем же этапом.
6. Проверьте чистоту и защиту.
Осмотрите отверстие и оба конца на наличие стружки, остатков шлифования и мусора. Определите метод очистки и предел приемки в плане управления проектом. «Выглядит чистым» — это не прослеживаемый результат проверки.
Закройте или иным образом защитите принятые открытые концы в соответствии с требованиями заказчика. Храните принятую первую деталь отдельно от незавершенных деталей и бракованных образцов. Статус должен оставаться видимым до момента выпуска продукции.
Создайте первую форму, которую можно будет проверять.
Полезная форма связывает каждый результат с характеристикой чертежа и условием настройки.
| Группа полей | Что должна показать запись |
|---|---|
| Контроль документов | Номер детали, версия чертежа, порядок работы и дата. |
| Материал | Спецификация трубки, внешний диаметр, стенка, партия и статус получения |
| Резка | Станок, лезвие, приспособление, упор, длина реза и результат на торце. |
| Удаление заусенцев | Станок, инструмент, настройка скорости и результат по внутренней/внешней кромке. |
| Гибка | Программа, группа инструментов, угол, положение, вращение и результат обработки поверхности. |
| Связь | Семейство фитингов, компоненты, станок, штамп и принятые характеристики |
| Чистота | Одобренный метод, визуальный результат и конечная защита |
| Измерение | Идентификация манометра или приспособления и инспектор |
| Расположение | Принято, отклонено или задержано с указанием причины и разрешения |
Избегайте использования одного поля для произвольного текста на протяжении всего процесса. Отдельные поля позволяют найти операцию, вызвавшую сбой, и сравнить следующую настройку с принятой.
Когда требуется новая первая деталь
Создайте или повторно утвердите первую часть, если изменение может повлиять на результат. Список триггеров должен соответствовать заводской системе качества, но обычно он включает в себя:
- новый номер детали или первая партия продукции;
- доработка чертежа или процесса;
- другой материал трубки, внешний диаметр, толщина стенки или партия, где требуется повторное одобрение;
- смена станка, программы, остановки, приспособления или инструмента;
- ремонт или замена инструмента;
- настройка после технического обслуживания или длительного простоя;
- коррекция после отклонения образца или отклонения процесса.
Используйте их в качестве базовых триггеров, а затем назначьте окончательные правила и обязанности по повторному утверждению в контролируемой процедуре предприятия.
Как справиться с неудачной первой деталью
Отметьте и изолируйте неудавшийся образец. Сохраните настройки станка, программу, инструмент и идентичность материала, прежде чем кто-либо сможет скорректировать процесс. Запишите фактический результат и характеристику, которая не удалась.
Проверьте проблему в порядке обработки. Короткая готовая трубка может быть получена из длины отреза, положения изгиба или того и другого. Поврежденный конец соединения может начаться при резке, вырасти во время снятия заусенцев и стать заметным только после предварительной сборки.
Измените одну соответствующую переменную, создайте новую идентифицированную выборку и повторите затронутые проверки. Не стирайте неудачный результат. Отклонение и исправление предоставляют полезные доказательства для следующей установки.
Чем эта страница проверки отличается от руководства по рабочему процессу
The Рабочий процесс изготовления гидравлических трубокобъясняет, как материал движется при резке, снятии заусенцев, гибке и подготовке соединений. У этой страницы более узкая задача: она определяет доказательства, необходимые для освобождения первой части от этого маршрута.
Две страницы должны ссылаться друг на друга. Рабочий процесс маршрутизирует читателей по этапам процесса; первая страница представляет собой запись о качестве, связывающую эти этапы.
Что отправить XYOON на пробную проверку
ИспользуйтеФорма запроса XYOONотправить:
- готовый чертеж и доработка;
- материал трубки, внешний диаметр, толщина стенки и репрезентативные образцы;
- фитинги или системы с формованными концами и образцы компонентов;
- требуемые характеристики резки, изгиба и соединения;
- текущая форма проверки или поля, которые должен содержать отчет;
- ожидаемый размер партии и схема замены;
- фотографии и замеры текущего дефекта;
- пределы приемки указаны в чертеже или спецификации заказчика.
Запросите коммерческое предложение, чтобы указать модель машины, список инструментов, утилиты, метод выборки и предлагаемые доказательства проверки. Это облегчает сравнение результатов испытаний с производственными требованиями.
Часто задаваемые вопросы
Достаточно ли одной принятой первой партии для всей партии?
Нет. Он утверждает начальную настройку. План контроля по-прежнему нуждается в соответствующих текущих и окончательных проверках для выявления смещения, износа, повреждения или смешанного компонента.
Может ли точность станка стать допуском чертежа?
Нет. Точность станка влияет на выбор оборудования. Утвержденный чертеж или спецификация контролируют выпуск детали.
Должна ли проверка отложить до завершения всех операций?
Нет. Проверьте контролируемый выход до того, как следующая операция сможет скрыть или усугубить проблему. Затем окончательная проверка подтверждает всю деталь и ее записи.
Что позволяет отслеживать запись?
Запись связывает результат с редакцией детали, партией труб, станком, программой, оснасткой, методом измерения, инспектором и расположением.
Источники
- Линейка машин для обработки гидравлических труб XYOON
- Полуавтоматический станок для резки труб серии XYOON KC-P
- Электрическая машина для снятия заусенцев с стальных труб XYOON
- Трубогибочный станок с памятью XYOON KC-K01
- Линейка станков для предварительной сборки врезных колец XYOON
- Ручные и электрические машины для предварительной сборки XYOON
Нужна помощь в подборе ассортимента трубок, серий фитингов и требований к партиям подходящего оборудования?Связаться с СЮОНс внешним диаметром трубки, толщиной стенки, материалом и ожидаемой производительностью.